Artykuł sponsorowany
Po czym poznać wiertła do drewna, które zachowają precyzję przy intensywnej pracy
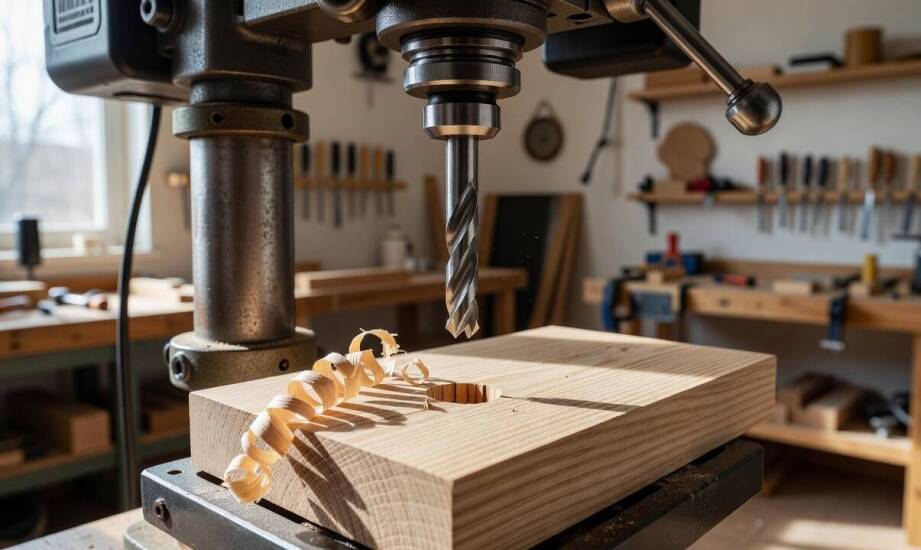
W warsztacie stolarskim podczas intensywnej obróbki twardego drewna zużycie osprzętu rzadko daje natychmiastowe i drastyczne sygnały. Pierwszym objawem stępienia nie jest nagłe pęknięcie korpusu, lecz wyraźny spadek jakości wykonywanego otworu oraz wyczuwalny wzrost oporu narzędzia. Krawędzie nawiertu tracą swoją fabryczną gładkość, wewnątrz pojawiają się poszarpane włókna, a samo wrzeciono wymaga znacznie mocniejszego docisku. Doświadczeni cieśle od razu wyczuwają moment, w którym stal zaczyna ślizgać się po materiale zamiast płynnie go skrawać. Z perspektywy zaopatrzenia firm z branży drzewnej, którą na co dzień obserwuje Woodgroup, bagatelizowanie tych wczesnych sygnałów prowadzi najczęściej do zniszczenia cennego surowca. Szybkie rozpoznanie granicznego momentu zużycia pozwala uniknąć uszkodzeń drogiej sklejki czy masywnych belek konstrukcyjnych.
Geometria ostrza i mechanika odprowadzania wiórów
Narzędzia przeznaczone do obróbki drewna radykalnie różnią się od swoich odpowiedników przeznaczonych do pracy z metalem. Kluczowym elementem konstrukcyjnym pozostaje ostre żądło centrujące, które stabilizuje tor wrzeciona w pierwszych ułamkach sekund. Taka specjalistyczna geometria zapobiega ślizganiu się narzędzia po powierzchni materiału, co ma ogromne znaczenie przy nawiercaniu silnie usłojonych struktur. Ostre boczne krawędzie skrawające działają na włókna jak precyzyjny nóż odcinający. Przecinają one obwodowe warstwy surowca przed ich wyrwaniem, gwarantując uzyskanie idealnie czystych krawędzi bez odprysków.
Równie istotna pozostaje konstrukcja samej spirali i głębokość wycięć transportowych. Wyprofilowane rowki odpowiadają za błyskawiczne wyprowadzanie wiórów na zewnątrz przestrzeni roboczej. Zalegający w ciasnym kanale urobek drastycznie zwiększa współczynnik tarcia, co podnosi temperaturę i prowadzi do przypalania deski. Odpowiednia sztywność korpusu i precyzyjne wykończenie powierzchni roboczej pozwalają utrzymać perfekcyjną prostoliniowość nawet przy bardzo głębokich odwiertach w twardym drewnie dębowym. Kompletując wyposażenie zakładu, warto stawiać na profesjonalne wiertła do drewna, które zachowują fabryczne parametry skrawania przez setki wymagających cykli. Wysokogatunkowa stal oraz dokładny szlif maszynowy bezpośrednio przekładają się na powtarzalność każdego pojedynczego otworu.
Czynniki niszczące krawędź tnącą i nawyki warsztatowe
Największym wrogiem osprzętu skrawającego w codziennej pracy jest nadmierna temperatura. Przegrzewanie powstaje najczęściej na skutek doboru zbyt wysokich obrotów wiertarki przy jednoczesnym braku odpowiedniego posuwu wrzeciona. W takich niekorzystnych warunkach skrawanie płynnie przechodzi w tarcie, a stępienie krawędzi tnących następuje w zaledwie kilka sekund. Struktura drewna bardzo słabo odprowadza ciepło, dlatego wiercenie musi przebiegać w sposób zdecydowany i ciągły. Praca z odpowiednio szybkim posuwem minimalizuje ryzyko termicznego uszkodzenia stali. Zbyt agresywny i siłowy docisk może z kolei wywołać natychmiastowe wykruszenie bocznych skrzydełek skrawających.
Żywotność narzędzia opiera się w dużej mierze na codziennych nawykach konserwacyjnych wprowadzonych w warsztacie. Po każdej zakończonej sesji roboczej konieczne jest dokładne oczyszczenie rowków z pyłu i lepkiej żywicy za pomocą twardej szczotki. W przypadku obróbki gatunków silnie żywicznych zaleca się stosowanie dedykowanych płynów czyszczących. Regularna kontrola wizualna żądła pozwala wyłapać mikropęknięcia jeszcze przed zniszczeniem właściwego elementu konstrukcyjnego. Bezpieczne przechowywanie narzędzi w zamkniętym etui chroni delikatne ostrza przed uderzeniami o inne metalowe przedmioty w skrzyni. Wymiana na nowy egzemplarz staje się absolutnie niezbędna, gdy krawędzie przestają reagować na próby ostrzenia i zaczynają szarpać materiał.
Utrzymanie maksymalnej precyzji podczas zaawansowanych prac stolarskich zależy ściśle od techniki operatora oraz wybranej klasy osprzętu. Najdroższe wiertło nie zachowa swoich parametrów, jeśli cieśla zignoruje podstawowe zasady mechaniki skrawania. Trwałość żądła centrującego i krawędzi bocznych wymaga rygorystycznego dopasowania prędkości obrotowej do specyfiki obrabianej powierzchni. Czyste narzędzia robocze, umiejętne prowadzenie maszyny oraz stała kontrola temperatury pozwalają na wycinanie perfekcyjnie równych otworów w każdych warunkach warsztatowych.
Polecane artykuły
Płyty ogrodzeniowe – najważniejsze zalety i zastosowania w nowoczesnych aranżacjach

Słodki zakaz: jak żyć zdrowo ograniczając cukier?

Czy tylko pizza? Co oferują pizzerie w Bolesławcu?
