Artykuł sponsorowany
Jakie parametry przemiału decydują o stabilności serii produkcyjnej w zakładzie
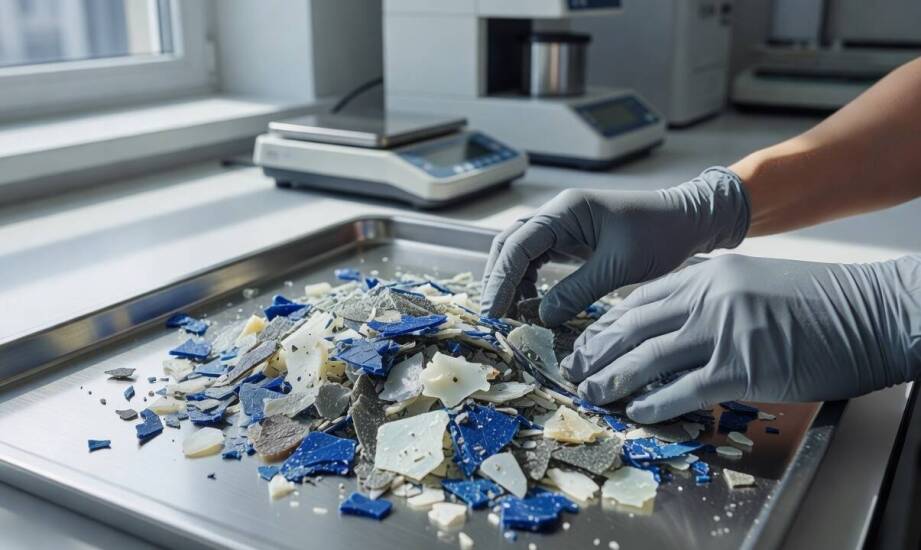
Ta sama partia surowca wtórnego nieraz zachowuje się idealnie na linii produkcyjnej, aby przy kolejnej zmianie wywołać wahania wymiarów wyprasek, niedolewy lub kosztowne przestoje. Przyczyną bywa ukryta zmienność parametrów fizykochemicznych materiału, która ujawnia się dopiero w strefie uplastyczniania maszyny przetwórczej. Zakłady przemysłowe, które regularnie wykorzystują w swoich procesach przemiał tworzyw sztucznych, często mierzą się z wyzwaniem utrzymania powtarzalności detali. Sukces tkwi w zrozumieniu układu zmiennych właściwości i sposobu ich wpływu na zachowanie stopu polimeru w formie wtryskowej lub głowicy wytłaczarki. Właściwa diagnoza tych parametrów pozwala uniknąć odrzutów jakościowych i zachować ciągłość pracy parku maszynowego.
Wpływ jednorodności frakcji i poziomu wilgotności na proces przetwórstwa
Zasadniczym czynnikiem warunkującym stabilność technologiczną jest uziarnienie surowca. Odpowiednio jednorodna frakcja o powtarzalnym uziarnieniu gwarantuje równomierne pobieranie materiału z leja i jego przewidywalne topnienie w cylindrze. Nieregularne rozmiary cząstek, wykraczające poza standardowy zakres od 3 do 12 milimetrów, prowadzą do zjawiska mostkowania lub nierównomiernego uplastyczniania. Zbyt duży udział drobnego pyłu polimerowego wywołuje z kolei przedwczesne topnienie i blokowanie strefy zasypu. Czystość bazy bezpośrednio wpływa na brak wtrąceń obcych polimerów, metali czy drobin mineralnych. Wszelkie zanieczyszczenia stałe błyskawicznie zmieniają lepkość płynącego stopu, co najczęściej objawia się widocznymi defektami powierzchniowymi gotowego detalu.
Kolejnym krytycznym aspektem jest zawartość wody w strukturze materiału. Wilgotność oraz drobne zabrudzenia drastycznie zmieniają kinetykę płynięcia tworzywa w podwyższonych temperaturach. W przypadku polimerów o właściwościach higroskopijnych, takich jak poliamid (PA) czy terpolimer akrylonitrylo-butadieno-styrenowy (ABS), dopuszczalny poziom wilgoci wynosi zazwyczaj od 0,15 do 0,2 procenta. Przekroczenie tej wartości wywołuje proces degradacji hydrolitycznej podczas uplastyczniania, co bezpośrednio obniża masę cząsteczkową w łańcuchu polimeru i zwiększa wskaźnik płynięcia. Uwięziona para wodna generuje wtedy pęcherzyki, smugi i kratery na powierzchni wyprasek. Odpowiednie przedsuszenie wsadu staje się wymogiem technologicznym niezbędnym do utrzymania parametrów mechanicznych produktu.
Znaczenie reologii i weryfikacja parametrów technicznych dostawy
Wskaźnik szybkości płynięcia, badany zgodnie z wytycznymi normy PN-EN ISO 1133, precyzyjnie obrazuje zachowanie uplastycznionego polimeru pod określonym obciążeniem. Nawet niewielkie wahania tej wartości pomiędzy kolejnymi partiami wsadu skutkują powstawaniem wypływek lub niedolewów w procesie wtrysku. Gęstość nasypowa oddziałuje natomiast na dokładność dozowania objętościowego i wagowego, a także determinuje stabilność poduszki stopu przed czołem ślimaka. Sypkość, oceniana w laboratoriach na podstawie współczynnika Hausnera, warunkuje ciągły grawitacyjny przepływ z zasobnika, eliminując ryzyko zablokowania gardzieli maszyny.
Odchylenia powyższych wskaźników ujawniają się z różną siłą w zależności od specyfiki obróbki plastycznej. Formowanie wtryskowe najszybciej obnaża niestabilność surowca poprzez wydłużenie cyklu lub odchyłki wymiarowe z powodu konieczności utrzymania wysokiego ciśnienia docisku. Wytłaczanie ciągłe reaguje z kolei na zmiany lepkości pulsowaniem strugi, co prowadzi do nierównomiernej grubości ścianki profilu lub rury. Przed uruchomieniem nowej partii na produkcji technolodzy weryfikują certyfikat analityczny dostawy pod kątem identyfikacji bazy, wartości MFR i dokładnej zawartości wilgoci.
Weryfikacja parametrów fizykochemicznych u źródła stanowi podstawę powtarzalnego recyklingu. Zakład przetwórstwa Orion Marek Landecki, posiadający własną infrastrukturę na Śląsku, systematycznie monitoruje jakość odbieranych odpadów przemysłowych. Przedsiębiorstwo wytwarza granulaty i przemiały z polimerów takich jak PP, PE czy PA, dopasowując specyfikację do wymagań konkretnych linii produkcyjnych. Bieżąca kontrola uziarnienia i stopnia czystości sprawia, że dostarczany materiał zachowuje określone właściwości reologiczne, ograniczając konieczność częstej rekalibracji parametrów maszyny.
Utrzymanie stałych warunków wytwarzania przy wykorzystaniu surowców wtórnych wymaga analizy wielu połączonych zmiennych. Stabilność serii produkcyjnej zależy bezpośrednio od jednoczesnej weryfikacji całego zestawu cech fizykochemicznych materiału, a nie tylko od monitorowania pojedynczego wskaźnika. Ścisła kontrola uziarnienia, czystości, wilgotności resztkowej i lepkości stanowi główną metodę redukcji braków jakościowych w zakładzie. Profesjonalnie przygotowany materiał z recyklingu poparty dokumentacją analityczną pozwala pracować płynnie i utrzymywać wydajność parku maszynowego zbliżoną do produkcji na czystym granulacie.
Polecane artykuły
Płyty ogrodzeniowe – najważniejsze zalety i zastosowania w nowoczesnych aranżacjach

Słodki zakaz: jak żyć zdrowo ograniczając cukier?

Czy tylko pizza? Co oferują pizzerie w Bolesławcu?
