Artykuł sponsorowany
Dlaczego przygotowanie podłoża i dobór kleju przesądzają o trwałości laminatu HPL
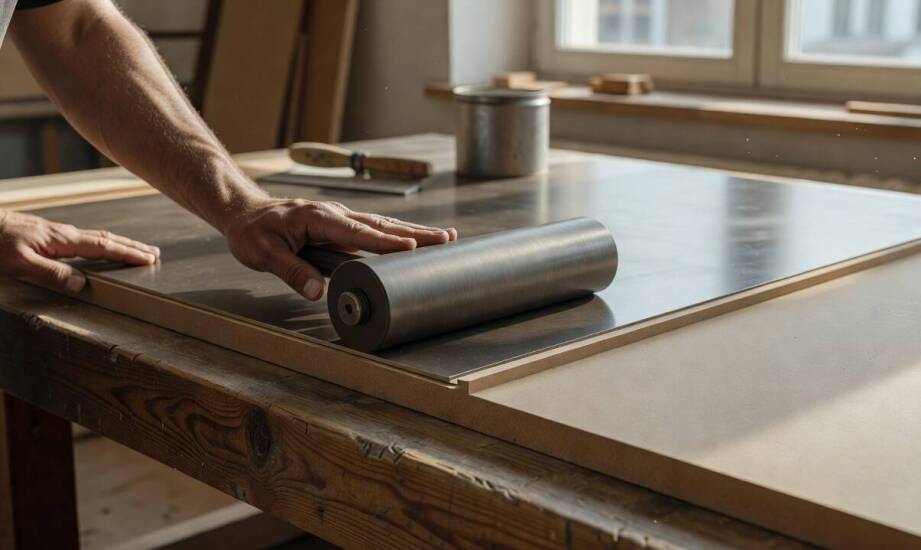
Odspajanie się okładzin od blatu roboczego lub frontu meblowego stanowi powszechny problem w zakładach stolarskich. Przyczyną rzadko bywa wada samego materiału. W zdecydowanej większości przypadków winę ponosi niewłaściwe przygotowanie bazy lub źle dobrany środek wiążący. Trwałość połączenia zależy od rygorystycznych parametrów technicznych. Wytyczne producentów wymagają skrupulatnej kontroli wilgotności, temperatury i czystości jeszcze przed nałożeniem pierwszej warstwy kleju.
Cechy podłoża i jego przygotowanie do klejenia
Naklejany laminat hpl musi trafiać na podłoże spełniające ścisłe kryteria fizyczne. Powierzchnia nośna wymaga idealnej równości oraz stabilności wymiarowej. Tolerancja płaskości nie powinna przekraczać jednego milimetra na metr bieżący. Większe odchylenia wywołują punktowe naprężenia w strukturze mebla. Prowadzi to do pękania cienkiej powłoki dekoracyjnej pod wpływem codziennego użytkowania. Płyty nośne z włókien drzewnych powinny utrzymywać wilgotność w wąskim przedziale od 4 do 11 procent.
Wilgotność względna powietrza w warsztacie musi odpowiadać parametrom samego tworzywa. Karty techniczne uznanych producentów wskazują bezpieczny przedział od 45 do 65 procent. Brak zrównania tych wartości skutkuje późniejszym nierównomiernym pracowaniem warstw bazowych i dekoracyjnych. Materiał zaczyna pęcznieć lub kurczyć się w różnym tempie po opuszczeniu prasy. Zignorowanie procesu aklimatyzacji płyt generuje pęknięcia spoiny w pierwszych tygodniach po montażu zabudowy.
Wyrównanie blatu szlifierką stanowi zaledwie pierwszy krok procesu przygotowawczego. Zmatowiona powierzchnia bezwzględnie wymaga chemicznego odtłuszczenia. Stolarze najczęściej wykorzystują do tego celu alkohol izopropylowy lub specjalistyczne zmywacze przemysłowe. Nawet mikroskopijna warstwa tłuszczu ze skóry dłoni blokuje penetrację kleju w pory drewna.
Weryfikacja podłoża przed nałożeniem spoiwa obejmuje:
- dokładny pomiar wilgotności rdzenia płyty wiórowej,
- ocenę płaskości powierzchni długą łatą mierniczą,
- usunięcie drobnego pyłu po procesie formatowania,
- równomierną aplikację dedykowanego preparatu odtłuszczającego.
Zalegające w porach materiału drobinki pyłu drzewnego drastycznie osłabiają siłę wiązania chemicznego. Dzieje się tak niezależnie od rynkowej klasy użytego środka adhezyjnego.
Wpływ chemii i formatu na technologię łączenia
Środki wiążące dobiera się ściśle pod kątem docelowego środowiska pracy gotowego mebla. Zabudowa kuchenna naraża blaty robocze na ciągły kontakt z parą wodną i gwałtowne zmiany temperatury. Wykonawcy stosują w takich strefach specjalistyczne kleje poliuretanowe lub wodoodporne mieszanki kontaktowe. Zastosowania biurowe w suchych pomieszczeniach pozwalają na użycie standardowych rozwiązań neoprenowych. Błędna klasyfikacja strefy wilgotnościowej prowadzi do szybkiego rozwarstwienia krawędzi podczas normalnej eksploatacji.
Wielkość obrabianych arkuszy dyktuje reżim technologiczny nakładania chemii. Płyty o powierzchni przekraczającej 2,5 metra kwadratowego narzucają obowiązek podwójnego klejenia. Warsztaty aplikują substancję roboczą zarówno na spód okładziny, jak i na płytę bazową. Zużycie preparatu wynosi w takich przypadkach od 80 do 120 gramów na metr kwadratowy. Mniejsze formatki dopuszczają nakładanie jednowarstwowe. Większe elementy podlegają silniejszym skurczom, dlatego wymagają grubszej warstwy spoiwa i równomiernego docisku wałkiem.
Parametry otoczenia w hali produkcyjnej bezpośrednio rzutują na proces sieciowania mieszanki klejowej. Optymalna temperatura aplikacji mieści się w przedziale od 18 do 22 stopni Celsjusza. Spadek ciepłoty drastycznie wydłuża czas wiązania elementów. Zbyt ciepłe powietrze przedwcześnie odparowuje rozpuszczalniki z warstwy nośnej. Skraca to czas otwarty kleju i uniemożliwia prawidłowe spasowanie dużych płaszczyzn. Prawidłowy docisk mechaniczny w prasie zamyka cały proces łączenia materiałów.
Dystrybutor materiałów dla stolarzy, dąbrowska firma PPHU Respol, dostarcza zaawansowane tworzywa wykończeniowe. Oferta obejmuje profesjonalne płyty marek Resopal, Polyrey i Wilsonart o podwyższonej odporności na uszkodzenia. Klienci zakładu korzystają także z usług precyzyjnej obróbki CNC. Dokładne formatowanie krawędzi w nowoczesnym parku maszynowym ułatwia późniejsze łączenie warstw dekoracyjnych w warsztatach produkcyjnych.
Precyzja gwarantem trwałej spoiny
Sukces w łączeniu nowoczesnych okładzin dekoracyjnych nie zależy od użycia jednego uniwersalnego preparatu. Trwałość gotowego blatu wynika z rygorystycznego dopasowania parametrów fizycznych płyty nośnej, specyfikacji kleju oraz mikroklimatu warsztatu. Pominięcie etapu odtłuszczania lub zignorowanie wilgotności rdzenia błyskawicznie niweczy inwestycję w surowce najwyższej klasy. Każde nowe zlecenie stolarskie wymusza na wykonawcy odrębną analizę środowiska pracy oraz docelowego przeznaczenia produkowanej zabudowy.
Polecane artykuły

Płyty ogrodzeniowe – najważniejsze zalety i zastosowania w nowoczesnych aranżacjach

Słodki zakaz: jak żyć zdrowo ograniczając cukier?

Czy tylko pizza? Co oferują pizzerie w Bolesławcu?
